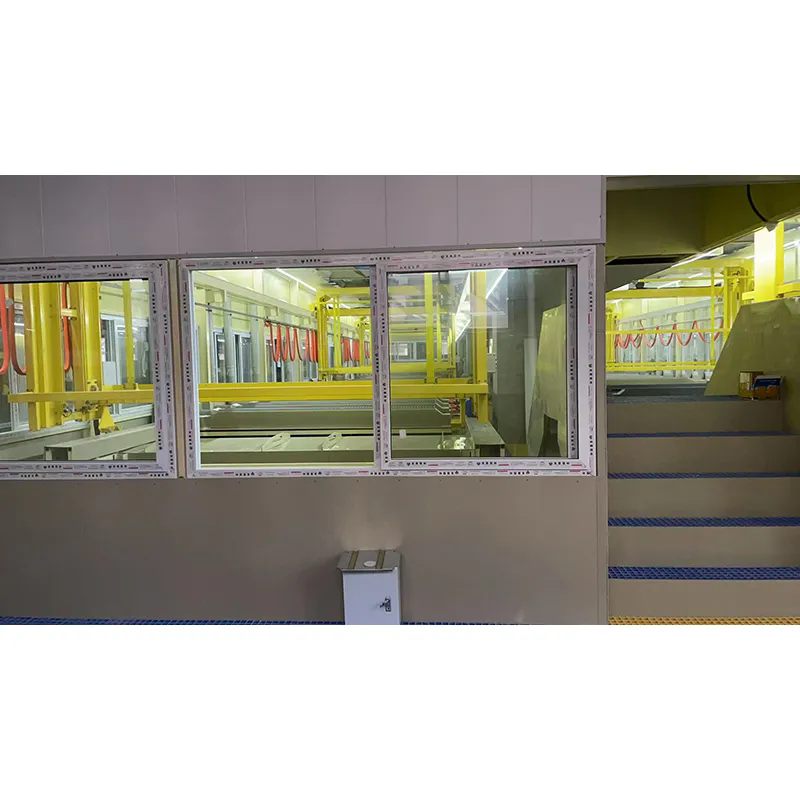
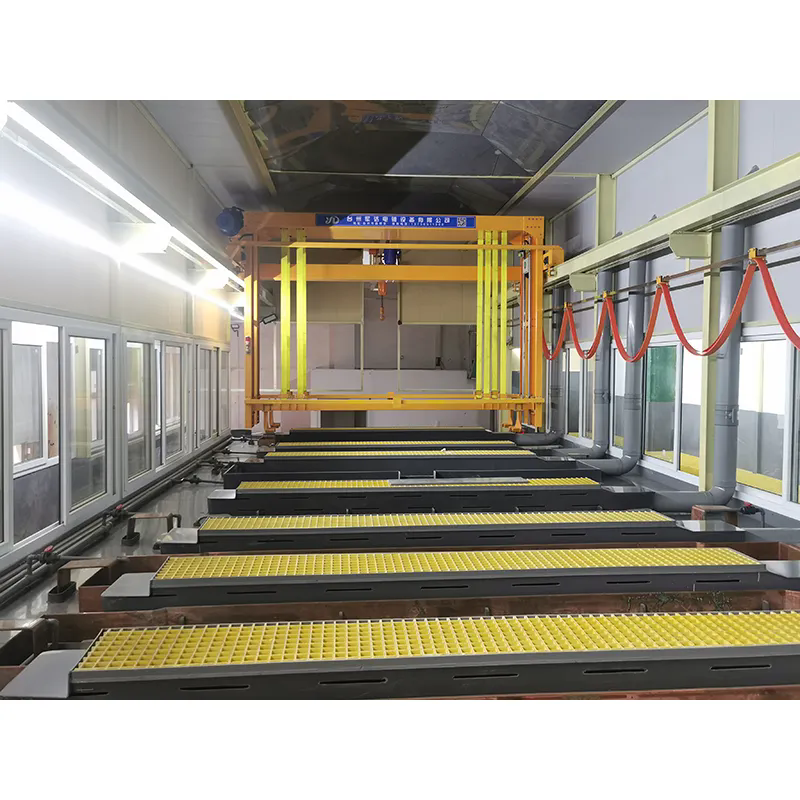
Pour les fabricants manipulant des fixations, des composants automobiles, du matériel électrique et d'autres petites pièces métalliques,JUNDA'sLigne de zingage de barils à portique à rail basfournit une approche automatisée de la galvanoplastie du zinc en vrac. Sa structure à rails bas est particulièrement utile lorsque la hauteur du plafond est limitée, tandis que les barillets rotatifs et le contrôle de processus programmable permettent un revêtement cohérent sur les composants complexes.
Un système moderne de zingage en fût doit équilibrer le débit, l’uniformité du revêtement, l’automatisation, la stabilité de l’équipement et les exigences des installations. La ligne de zingage de barils à portique à rail bas est conçue pour relever ces défis en combinant le traitement des barils en vrac avec le mouvement automatisé du portique et le contrôle intelligent du processus. JUNDA spécifie le zingage alcalin ou acide, des capacités de baril personnalisables de 100 kg à 500 kg par lot, une course de portique réglable de 4 à 40 m/min et un contrôle PLC/IHM. Le système peut également prendre en charge le zinc-nickel, le cuivre, le nickel et plusieurs processus de passivation ou de finition du zinc, ce qui le rend adapté à une production industrielle flexible de traitements de surface.
Table des matières
- Qu'est-ce qu'une ligne de zingage à baril à portique à rail bas ?
- Pourquoi la conception à rail surbaissé est-elle importante ?
- Spécifications clés et capacités de processus
- Quels sont les principaux avantages de la production ?
- Quelles industries peuvent utiliser ce système de placage ?
- Comment le contrôle intelligent des processus améliore-t-il la production ?
- Que doivent prendre en compte les acheteurs avant de choisir un système ?
- Foire aux questions
Qu'est-ce qu'une ligne de zingage à baril à portique à rail bas ?
Une ligne de zingage à baril à portique à rail bas est un système de galvanoplastie automatisé développé pour le traitement en vrac de composants métalliques relativement petits. Au lieu de positionner les pièces individuellement sur des racks, les composants sont chargés dans des barils rotatifs. Pendant le cycle de placage, les barillets déplacent ou font tourner continuellement les pièces à travers les étapes de traitement, permettant au zinc d'atteindre plusieurs surfaces.
La configuration du portique à rail surbaissé utilise une structure de transport positionnée plus bas que de nombreux agencements de portiques aériens conventionnels. Selon les spécifications du produit JUNDA, cette configuration vise à réduire les exigences de hauteur globale tout en maintenant un mouvement horizontal stable et une précision de positionnement.
Cela rend l'équipement particulièrement adapté aux usines existantes, aux projets de rénovation et aux installations où la hauteur libre au plafond constitue une contrainte technique importante.
Pourquoi la conception à rail surbaissé est-elle importante ?
L’agencement de l’usine peut affecter directement la faisabilité et le coût de l’installation d’un système de placage automatisé. Un agencement conventionnel à rails hauts peut nécessiter un dégagement vertical important pour les palans, les barils, les réservoirs et l'accès de maintenance. Une configuration à rail surbaissé peut offrir une plus grande flexibilité lorsque vous travaillez dans une enveloppe de bâtiment restreinte.
Hauteur d'installation inférieure
L'architecture à rail surbaissé est conçue pour les installations où la hauteur de plafond disponible est limitée. Cela peut être particulièrement utile lors de la modernisation d'un atelier de traitement de surface existant plutôt que de la construction d'un bâtiment entièrement nouveau.
Mouvement du portique stable
Le portique assure un transport horizontal contrôlé entre les stations de traitement. JUNDA propose une vitesse de déplacement réglable de 4 à 40 m/min, permettant d'adapter les paramètres de mouvement aux différentes exigences de production.
Meilleur potentiel de rénovation
Étant donné que les projets de rénovation d'usines comportent souvent des limites structurelles fixes, un équipement capable de s'adapter aux conditions spatiales existantes peut réduire les besoins de refonte. Le concept de rail surbaissé devient donc une considération importante lors de la phase initiale de conception de l'équipement.
Spécifications clés et capacités de processus
Le choix d’une ligne de placage industriel nécessite plus que l’évaluation du niveau d’automatisation. Les acheteurs doivent examiner ensemble la capacité de traitement, la chimie du placage, l’architecture de contrôle, les performances du canon, l’épaisseur du revêtement et les exigences de finition.
| Paramètre | Spécification | Importance de la production |
|---|---|---|
| Type d'équipement | Ligne de placage de barils à portique à rail bas | Conçu pour le traitement automatisé en vrac |
| Type de placage | Zinc alcalin/zinc acide | Prend en charge différentes exigences du processus de zingage |
| Capacité du baril | 100 à 500 kg par lot, personnalisable | Convient à la production de petites pièces en grand volume |
| Vitesse de déplacement du portique | 4–40 m/min, réglable | Permet un mouvement flexible du processus |
| Système de contrôle | Écran tactile automate + IHM | Simplifie la surveillance du processus et l'ajustement des paramètres |
| Vitesse de rotation du baril | 0 à 8 tr/min, réglable | Aide à adapter l’agitation aux différentes pièces et processus |
| Épaisseur du placage | 5 à 25 μm | Prend en charge différentes exigences de protection contre la corrosion |
| Densité actuelle | 2 à 6 A/dm² | Fournit une plage de fonctionnement de galvanoplastie contrôlable |
| Mode de fonctionnement | Entièrement automatique/semi-automatique | Permet différents niveaux d'automatisation de la production |
| Attestation | CE | Prend en charge les exigences de conformité des équipements pour les marchés applicables |
L'équipement peut également être configuré autour de processus de finition de surface supplémentaires, notamment le placage zinc-nickel, le cuivrage, le nickelage, la passivation trivalente, le zinc noir, le zinc bleu et le zinc jaune. La séquence exacte du processus doit être conçue en fonction du substrat du client, des spécifications du revêtement, du volume de production et des exigences de qualité.
Quels sont les principaux avantages de la production ?
Un système de placage automatisé bien conçu devrait améliorer plus d’un paramètre de production. La valeur vient de la coordination de la manutention des matériaux, du traitement chimique, du calendrier des processus et du contrôle qualité au sein d’un seul flux de production.
1. Traitement en vrac efficace
Le placage en baril est particulièrement adapté aux vis, écrous, boulons, rondelles et autres petits composants pouvant être traités ensemble. La capacité déclarée du baril de JUNDA atteint 500 kg par lot, avec des configurations personnalisées disponibles en fonction des exigences du projet.
2. Couverture de surface constante
La rotation continue du barillet permet d'exposer différentes surfaces des pièces à la solution de placage. Ceci est précieux pour les composants comportant des filetages, des évidements et des géométries irrégulières où un contact constant avec l'électrolyte est important.
3. Manipulation manuelle réduite
Le transport automatisé par portique peut réduire les transferts manuels répétitifs entre les stations de traitement. Cela peut aider les fabricants à améliorer la cohérence des flux de travail tout en réduisant la dépendance au mouvement manuel des matériaux.
4. Gestion flexible de la production
L'architecture de contrôle PLC et HMI permet aux opérateurs de surveiller et d'ajuster les paramètres du processus via une interface centralisée. La gestion basée sur les recettes peut également faciliter les changements de produits lorsque plusieurs types de composants partagent le même système de production.
5. Prise en charge du soulagement de la fragilisation par l’hydrogène
Pour les composants en acier à haute résistance applicables, la ligne peut intégrer des fours de cuisson pour réduire la fragilisation par l'hydrogène. La température et la durée appropriées du traitement doivent toujours être déterminées en fonction du matériau, des normes applicables et des spécifications techniques du client.
Quelles industries peuvent utiliser ce système de placage ?
LeLigne de zingage de barils à portique à rail basest principalement destiné aux petites pièces métalliques nécessitant un traitement de surface à base de zinc résistant à la corrosion. Les applications typiques incluent :
- Attaches :vis, écrous, boulons et rondelles.
- Composants automobiles :pièces liées aux freins, composants de châssis et connecteurs.
- Matériel électrique :bornes et connecteurs conducteurs.
- Machines agricoles :petites pièces métalliques nécessitant une protection contre la corrosion.
- Matériel industriel :composants métalliques de précision utilisés dans les équipements généraux.
Pour les fabricants produisant plusieurs types de pièces, le traitement automatisé des fûts peut également constituer une plate-forme pratique pour la production de produits mixtes, à condition que la géométrie des composants, la chimie, les conditions de chargement et les itinéraires de processus soient compatibles.
Comment le contrôle intelligent des processus améliore-t-il la production ?
L’une des caractéristiques les plus remarquables décrites par JUNDA est sa technologie intelligente de contrôle flou. Les équipements de placage automatisés traditionnels peuvent nécessiter des modifications de la programmation du PLC lorsque les itinéraires de production sont modifiés. Un concept de contrôle plus flexible peut réduire cette dépendance en générant une logique de mouvement à partir d'informations de processus définies.
Selon les informations produit de JUNDA, le système de contrôle peut prendre en charge plusieurs itinéraires de processus et permettre aux opérateurs d'ajuster les temps d'immersion, de placage et d'égouttement sans réécrire les programmes API. Il peut également prendre en charge le retour automatique des pièces non conformes pour replaquage.
Cette approche peut s'avérer utile dans les environnements de fabrication très diversifiés où le calendrier de production change fréquemment. Au lieu de traiter chaque changement de produit comme un projet de programmation majeur, les opérateurs peuvent travailler avec des recettes de processus prédéfinies et des paramètres réglables.
Avantages potentiels du contrôle
- Plusieurs recettes de produits peuvent être gérées via le système de contrôle.
- Les temps d'immersion et d'égouttement peuvent être ajustés en fonction des exigences du processus.
- Les itinéraires de production peuvent être modifiés en dépendant moins des spécialistes en programmation API.
- Les flux de travail de replaquage peuvent être intégrés à la gestion de la production.
- Le fonctionnement basé sur l'IHM fournit une interface centralisée pour la surveillance des processus.
Que doivent prendre en compte les acheteurs avant de choisir un système ?
L’achat d’une ligne de galvanoplastie automatisée est une décision technique à long terme. Les acheteurs devraient évaluer l’ensemble du processus de production plutôt que de se concentrer uniquement sur le prix de l’équipement.
- Dimensions et poids des pièces :Confirmez que les composants sont adaptés au traitement en baril et que les conditions de chargement sont compatibles avec la conception du baril.
- Capacité de lot requise :Faites correspondre la capacité du baril avec le volume de production réel, la gamme de produits et la durée de cycle cible.
- Chimie du placage :Déterminez si du zinc alcalin, du zinc acide, du zinc-nickel ou un autre procédé est requis.
- Spécification du revêtement :Définir les exigences requises en matière d’épaisseur, d’apparence, de résistance à la corrosion et de passivation avant la conception de l’équipement.
- Hauteur d'usine :Mesurez le dégagement disponible au plafond et l'espace de maintenance pour déterminer si un agencement à rail surbaissé est approprié.
- Exigences en matière d'automatisation :Décidez si le fonctionnement entièrement automatique ou semi-automatique correspond mieux aux objectifs de production.
- Assistance après-vente :Confirmer les modalités d'installation, de mise en service, de formation, de maintenance et d'assistance technique.
JUNDA déclare que ses services d'ingénierie couvrent la conception des processus, la fabrication des équipements, l'installation, la mise en service et la formation des opérateurs. Ses informations produit précisent également une garantie de 12 mois pour l'équipement.
Pour plus de contexte, les acheteurs peuvent consulter la gamme Gantry Barrel Plating Line de JUNDA lorsqu'ils comparent différentes configurations automatisées de placage en baril.
Foire aux questions
Différents produits peuvent-ils être traités sur la même ligne de placage ?
Oui. Le système est conçu pour prendre en charge la production mixte de plusieurs types de produits et itinéraires de processus. La compatibilité réelle dépend de la géométrie des composants, de la chimie, des conditions de chargement et de la séquence de processus requise.
La ligne de zingage à barillet à portique à rail bas est-elle adaptée aux fixations ?
Oui. Les vis, écrous, boulons et rondelles font partie des applications de fixation typiques pour lesquelles le zingage automatisé en barillet convient.
Quel est l’avantage d’un système de portique à rail surbaissé ?
Le principal avantage réside dans la réduction des exigences de hauteur d’installation par rapport aux configurations de portique plus élevées. Cela peut rendre le système utile pour les projets de rénovation ou les usines avec un dégagement au plafond restreint.
Quelle capacité de baril est disponible ?
JUNDA spécifie une plage configurable standard d'environ 100 à 500 kg par lot. La capacité finale doit être déterminée en fonction des caractéristiques des pièces, des objectifs de production, de la conception du fût et de la configuration complète du processus.
L'épaisseur du placage peut-elle être ajustée ?
La plage technique publiée est de 5 à 25 μm. L'épaisseur de revêtement appropriée dépend des spécifications du produit du client, de l'objectif de résistance à la corrosion, du substrat, de la chimie du placage et des normes applicables.
Le système prend-il en charge le replaquage automatique ?
Oui. JUNDA déclare que son système de contrôle intelligent peut prendre en charge le retour automatique des pièces non conformes inspectées pour le nouveau placage, aidant ainsi à intégrer la correction de la qualité dans le flux de production.
Conclusion : cette configuration est-elle adaptée à votre production ?
Une ligne de zingage à baril à portique à rail bas peut être une solution pratique pour les fabricants recherchant un zingage en vrac automatisé tout en travaillant dans des limites de hauteur d'usine limitées ou de contraintes de rénovation. Avec un traitement à barillet rotatif, un mouvement de portique réglable, un contrôle PLC/IHM, une capacité de lots personnalisable et la prise en charge de plusieurs processus de finition de surface, le système peut être configuré en fonction de diverses exigences de production industrielle. Si vous planifiez un nouveau projet de galvanoplastie, mettez à niveau une ligne existante ou évaluez une solution automatisée de faible hauteur,Contactez-nouspour discuter des spécifications de vos composants, de votre capacité de production, de l'agencement de votre usine, des exigences en matière de revêtement et de la configuration personnalisée de votre ligne de placage avec JUNDA.