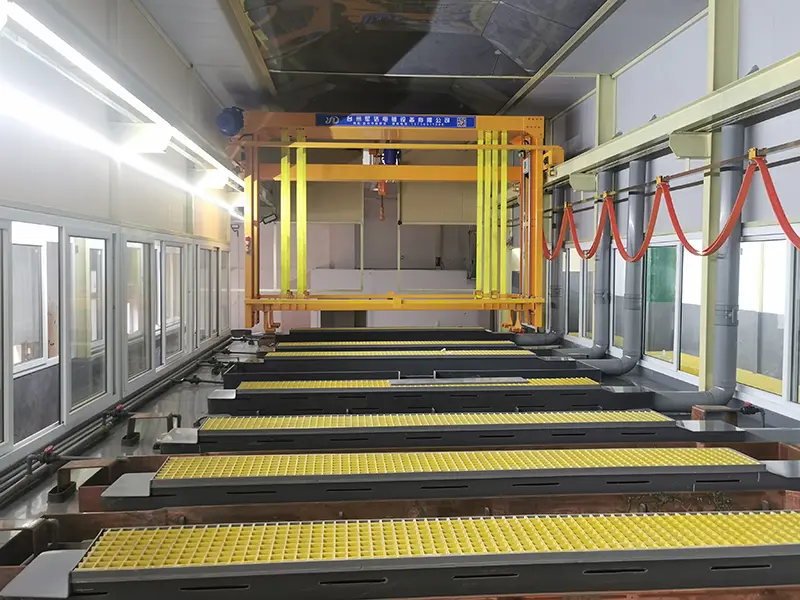
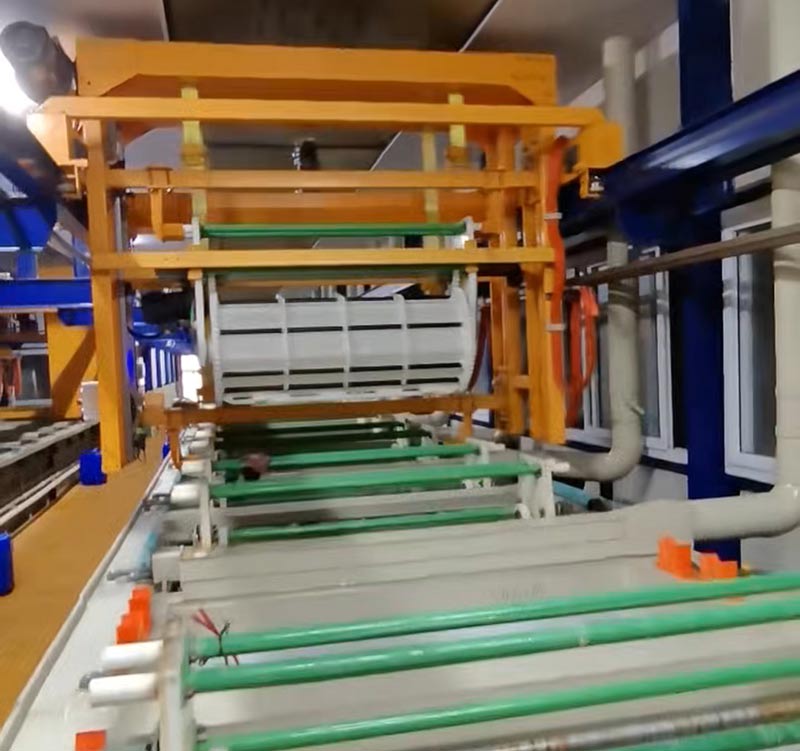
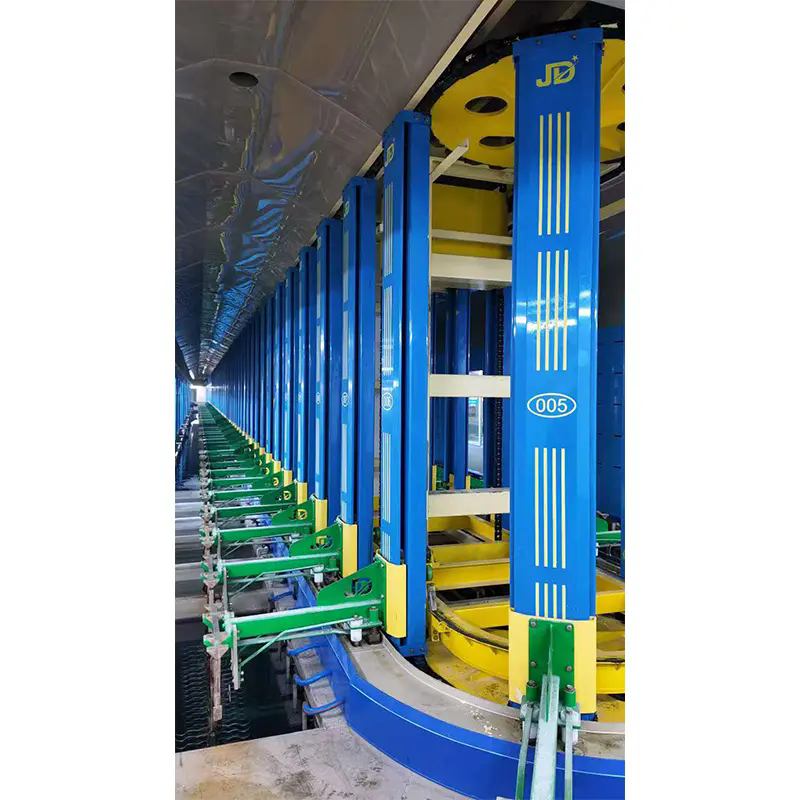
Placage autocatalytique au nickelest largement utilisé lorsque les fabricants ont besoin d’une épaisseur de revêtement constante, d’une protection contre la corrosion, d’une résistance à l’usure et d’une couverture fiable sur des composants complexes.JUNDAdéveloppe des équipements automatisés de finition de surface conçus pour le dépôt contrôlé de nickel-phosphore, y compris le fonctionnement par PLC, le dosage automatique de produits chimiques, la régulation de la température et la manipulation par portique. Son système convient aux applications impliquant des trous borgnes, des surfaces internes, des pièces de précision et des environnements industriels exigeants.
Un procédé autocatalytique au nickel dépose un alliage nickel-phosphore par une réaction chimique autocatalytique plutôt que par un courant électrique externe. Cela le rend particulièrement utile pour les géométries complexes où le placage électrolytique conventionnel peut produire une répartition inégale du courant. Une ligne de production correctement conçue intègre le prétraitement, le rinçage, le dépôt chimique de nickel, le contrôle de la température et du pH, la filtration, la manipulation et le post-traitement dans un flux de travail reproductible. La solution automatisée de JUNDA est conçue autour de ces exigences, avec des paramètres de fonctionnement comprenant une température de bain de 85 à 92 °C, une plage de pH de 4,5 à 5,2 et une vitesse de placage typique de 10 à 20 μm/heure.
Table des matières
- Qu’est-ce que le nickelage autocatalytique ?
- Comment fonctionne une ligne de nickelage autocatalytique ?
- Quelles sont les principales spécifications techniques ?
- Quels sont les principaux avantages ?
- Comment sélectionner la teneur en phosphore ?
- Où la technologie est-elle utilisée ?
- Comment les fabricants doivent-ils sélectionner une ligne de placage ?
- Foire aux questions
- Prêt à discuter de votre projet de placage ?
Qu’est-ce que le nickelage autocatalytique ?
Le nickelage autocatalytique est un processus de traitement de surface autocatalytique dans lequel le nickel est déposé chimiquement sur un substrat préparé sans source d'alimentation électrique externe. Contrairement au placage électrolytique, la réaction de dépôt ne dépend pas de la répartition du courant électrique à travers la pièce.
Cette distinction est importante pour les pièces aux géométries complexes. Étant donné que le processus ne repose pas sur un champ électrique externe, le nickel autocatalytique correctement contrôlé peut fournir une couverture très cohérente sur les bords, les creux, les trous borgnes et les surfaces internes. Les références techniques identifient l'uniformité du revêtement, la résistance à la corrosion, la dureté et le contrôle dimensionnel comme les principales raisons du choix de ce procédé.
La couche déposée est généralement un alliage nickel-phosphore. En ajustant la teneur en phosphore et le traitement thermique ultérieur, les fabricants peuvent adapter le revêtement à différentes exigences telles que la résistance à l'usure, la dureté, la protection contre la corrosion ou les performances techniques générales.
Comment fonctionne une ligne de nickelage autocatalytique ?
Une ligne de production complète est bien plus qu’un simple réservoir de produits chimiques. Des résultats cohérents dépendent du contrôle de l’ensemble de la séquence, depuis la préparation de la surface jusqu’à l’inspection finale. Un flux de travail automatisé typique comprend :
- Chargement et manutention des pièces :Les composants sont positionnés sur des racks ou des supports adaptés en fonction de leur géométrie et des exigences de production.
- Nettoyage et dégraissage :Les huiles, graisses, poussières et autres contaminants sont éliminés pour préparer le substrat.
- Rinçage:Les étapes de rinçage à l’eau aident à empêcher la contamination d’être transférée entre les réservoirs de produits chimiques.
- Activation ou décapage :Le substrat est chimiquement préparé pour favoriser une adhérence fiable de la couche de nickel.
- Dépôt autocatalytique de nickel :Les pièces préparées entrent dans le bain nickel-phosphore, où la réaction autocatalytique forme le revêtement.
- Contrôle du bain :La température, le pH, la concentration chimique, la filtration et le réapprovisionnement sont surveillés pour maintenir la stabilité du processus.
- Post-traitement :En fonction des performances requises, les pièces peuvent subir des opérations de rinçage, de séchage, de traitement thermique ou d'autres opérations de finition.
- Inspection:L'épaisseur du revêtement, l'apparence, l'adhérence, la dureté et d'autres paramètres définis par le client peuvent être vérifiés avant expédition.
L'automatisation peut connecter ces étapes via un mouvement de levage contrôlé par PLC et des séquences de traitement programmées. Cela réduit la dépendance au transfert manuel et contribue à rendre les conditions de production plus reproductibles.
Quelles sont les principales spécifications techniques ?
Lors de l’évaluation d’un système de production, les acheteurs doivent prendre en compte à la fois la configuration de l’équipement et la chimie requise par le revêtement cible. Les paramètres techniques publiés par JUNDA constituent une référence utile pour la production typique de nickel autocatalytique.
| Paramètre | Spécification typique | Pourquoi c'est important |
|---|---|---|
| Type de placage | Nickel chimique, alliage Ni-P | Fournit un dépôt de nickel autocatalytique sans courant externe |
| Teneur en phosphore | 3 à 5 %, 6 à 9 % ou 10 à 13 % | Permet d'adapter les caractéristiques du revêtement à l'application |
| Température du bain | 85-92°C | Supporte un dépôt chimique stable |
| Plage de pH | 4,5 à 5,2 | Aide à maintenir la chimie prévue du bain |
| Vitesse de placage | 10 à 20 μm/heure | Influence le temps de cycle de production et l’accumulation du revêtement |
| Dureté telle que plaquée | Environ 500 à 600 HV | Fournit une base de référence pour les applications liées à l’usure |
| Dureté traitée thermiquement | Jusqu'à environ 900-1 000 HV | Peut augmenter la dureté là où le substrat et les spécifications le permettent |
| Système de contrôle | Contrôlé par PLC | Coordonne les séquences de mouvements et de production automatisées |
| Configuration de l'équipement | Ligne de placage de support à portique | Prend en charge la manipulation automatisée des composants montés en rack |
Les valeurs réelles du processus doivent toujours être établies en fonction du substrat, des spécifications du processus du fournisseur de produits chimiques, de l'épaisseur de revêtement requise, de la charge de production et des normes applicables du client ou de l'industrie plutôt que de traiter les valeurs générales comme des paramètres universels.
Quels sont les principaux avantages ?
Revêtement uniforme sur des géométries complexes
L’un des avantages déterminants du nickel autocatalytique est sa capacité à produire un dépôt relativement uniforme sans dépendre de la densité de courant. Ceci est particulièrement utile pour les composants contenant des coins, des évidements, des passages internes et des trous borgnes. Pour l’ingénierie de précision, une épaisseur de revêtement plus constante peut simplifier le contrôle dimensionnel et réduire le besoin de conceptions compensatoires.
Protection contre la corrosion et l'usure
Les revêtements nickel-phosphore peuvent constituer une barrière efficace contre la corrosion lorsque la composition du revêtement, l'épaisseur, la préparation du substrat et l'environnement d'utilisation sont correctement adaptés. Le procédé est donc utilisé pour les composants exposés à l'humidité, aux produits chimiques, aux huiles et à d'autres conditions de fonctionnement exigeantes.
Dureté contrôlée
Les spécifications publiées par JUNDA indiquent une dureté telle que plaquée d'environ 500 à 600 HV, avec un traitement thermique capable d'augmenter la dureté jusqu'à environ 900 à 1 000 HV dans des conditions appropriées. Cela rend la technologie pertinente pour les composants où la dureté de surface et la résistance à l'usure sont importantes.
Automatisation et répétabilité des processus
Une ligne contrôlée par PLC peut coordonner le mouvement du palan, le timing du processus, le dosage des produits chimiques et la gestion de la température. La manipulation automatisée peut également réduire les incohérences associées au transfert manuel, en particulier dans le cadre d'une production continue ou à volume élevé.
Comment sélectionner la teneur en phosphore ?
La teneur en phosphore est un facteur important car elle affecte l'équilibre de dureté, de résistance à la corrosion et d'autres caractéristiques physiques du revêtement résultant. Les informations sur les produits JUNDA divisent ses options nickel-phosphore en trois grandes gammes.
| Gamme Phosphore | Caractéristiques générales | Direction d'application typique |
|---|---|---|
| Faible : 3 à 5 % | Dureté plus élevée avec une résistance à la corrosion comparativement plus faible | Composants axés sur l'usure |
| Moyen : 6 à 9 % | Performances équilibrées | Applications d'ingénierie générale |
| Élevé : 10 à 13 % | Résistance à la corrosion et ductilité supérieures | Environnements chimiques, pétroliers et gaziers |
La sélection finale doit être basée sur l'environnement de service réel, le substrat, la tolérance dimensionnelle, les propriétés de revêtement requises et les spécifications applicables. Il est important de travailler avec un ingénieur de procédés et un fournisseur de produits chimiques avant de finaliser la chimie du bain.
Où la technologie est-elle utilisée ?
La combinaison d'un dépôt uniforme, d'une protection contre la corrosion et d'une dureté contrôlable rend le nickel autocatalytique adapté à une large gamme de composants industriels. Les applications courantes incluent :
- Fabrication de PCB :Utilisé dans des processus tels que ENIG où une couche de nickel contrôlée fait partie du système de finition de surface.
- Pétrole et gaz :Appliqué aux vannes, raccords et composants nécessitant une protection contre la corrosion et l’usure.
- Aérospatial:Utilisé sur des composants de précision sélectionnés où l'uniformité du revêtement et les propriétés contrôlées sont requises.
- Automobile:Convient à certains systèmes de carburant et composants mécaniques de précision.
- Matériel médical :Applicable à certains composants où les performances de surface et la cohérence dimensionnelle sont importantes.
- Moules et matrices :Peut améliorer la dureté de la surface et la résistance à l’usure lorsque le système de revêtement est correctement spécifié.
- Machines de précision :Utile pour l'ingénierie de composants contenant des surfaces complexes ou des caractéristiques internes.
Comment les fabricants doivent-ils sélectionner une ligne de placage ?
Le choix de l'équipement doit commencer par les exigences de production plutôt que par une simple comparaison des dimensions des réservoirs ou des fonctionnalités d'automatisation. Une liste de contrôle d’achat pratique comprend :
- Géométrie de la pièce :Vérifiez si les composants incluent des trous borgnes, des évidements, des surfaces internes ou des profils complexes.
- Volume de production :Définissez la taille du lot, le poids de chargement, la durée du cycle et la production quotidienne attendue.
- Revêtement requis :Établissez l’épaisseur cible, la plage de phosphore, la dureté, la résistance à la corrosion et la tolérance dimensionnelle.
- Chimie des procédés :Assurez-vous que les réservoirs, les réchauffeurs, les pompes, la filtration et le système de dosage sont compatibles avec la chimie sélectionnée.
- Niveau d'automatisation :Déterminez si un fonctionnement manuel, semi-automatique ou entièrement contrôlé par PLC est approprié.
- Gestion environnementale :Tenez compte des exigences en matière de rinçage, de traitement des eaux usées, de ventilation, de stockage des produits chimiques et de recyclage de l’eau.
- Assistance après-vente :Confirmez les modalités d'installation, de mise en service, de formation des opérateurs, de dépannage et d'assistance technique.
Un fournisseur clé en main peut aider à intégrer la disposition des équipements, les étapes du processus, les systèmes de manutention, le dosage de produits chimiques, le chauffage, la filtration et l'architecture de contrôle dans une seule solution de production. JUNDA déclare que son service d'ingénierie couvre la conception des processus, la fabrication des équipements, l'installation, la mise en service et le support technique.
Foire aux questions
1. Qu'est-ce qu'une ligne de nickelage autocatalytique ?
Il s'agit d'un système de production intégré permettant de déposer des revêtements nickel-phosphore par réaction chimique autocatalytique. Contrairement au nickelage électrolytique, le dépôt ne nécessite pas de courant électrique externe.
2. Qu’est-ce qui différencie le nickel chimique du nickel électrolytique ?
La principale différence entre les processus réside dans le mécanisme de dépôt. Le nickel chimique repose sur une réduction chimique, tandis que le nickel électrolytique utilise un courant électrique externe. Le dépôt autocatalytique peut fournir une couverture plus cohérente sur des géométries complexes car il n'est pas régi par la distribution du courant.
3. Le nickel autocatalytique peut-il recouvrir les trous borgnes et les surfaces internes ?
Oui. L'une des principales raisons pour lesquelles les fabricants choisissent ce procédé est sa capacité à déposer un revêtement sur des géométries complexes, y compris des trous borgnes et des surfaces internes appropriés, lorsque les pièces sont correctement préparées et traitées.
4. Quelle température de fonctionnement le système JUNDA utilise-t-il ?
JUNDA indique une température de bain de fonctionnement d'environ 85 à 92 °C pour son système de nickel autocatalytique. Les conditions de fonctionnement réelles doivent suivre la chimie de placage sélectionnée et les spécifications de processus validées.
5. À quelle vitesse le revêtement de nickel peut-il être déposé ?
La spécification publiée indique un taux de placage d'environ 10 à 20 μm par heure. La vitesse de dépôt réelle dépend de la chimie du bain, de la température, du pH, de la charge, de l'état de la solution et du contrôle du processus.
6. La dureté du revêtement peut-elle être augmentée ?
Oui. JUNDA spécifie une dureté telle que plaquée d'environ 500 à 600 HV et indique que le traitement thermique peut augmenter la dureté jusqu'à environ 900 à 1 000 HV dans des conditions appropriées. Le traitement thermique doit être évalué en fonction du substrat et des propriétés requises.
7. Un système au nickel chimique est-il adapté aux pièces en plastique ?
Le nickel chimique peut se déposer sur certains matériaux non conducteurs, notamment les plastiques et les céramiques, après une activation de surface appropriée. La séquence de prétraitement doit être sélectionnée en fonction des spécifications du matériau et du revêtement.
8. Comment choisir la bonne teneur en phosphore ?
Les revêtements à faible teneur en phosphore sont généralement sélectionnés lorsqu'une dureté plus élevée est privilégiée, tandis que les systèmes à haute teneur en phosphore sont généralement envisagés lorsque la résistance à la corrosion est plus importante. La chimie du phosphore moyen offre une option équilibrée pour de nombreuses applications d’ingénierie.
Prêt à discuter de votre projet de placage ?
Si votre production nécessite un revêtement nickel-phosphore cohérent sur des composants de précision, des géométries complexes, des trous borgnes ou des surfaces internes, un système automatisé correctement configuré peut aider à établir un processus de finition de surface plus contrôlé. JUNDA fournit des équipements de galvanoplastie personnalisés et des services d'ingénierie clé en main couvrant la conception de processus, la fabrication d'équipements, l'installation, la mise en service et le support technique.Contactez-nouspour discuter des dimensions de votre pièce, de votre capacité de production, des exigences de revêtement, des attentes en matière d'automatisation et des conditions d'usine, et laissez l'équipe d'ingénierie de JUNDA développer une solution de nickel autocatalytique adaptée à votre projet.